日报头条
分享互联网资讯来源:企业日报更新时间:2026-09-25 22:36:30点击:
MTR(Mill Test Report,钢厂材料检验报告)能够为原材料的牌号、炉批和约定检验结果提供依据,但它不直接证明冲制后的钢带仍符合成品图纸,也不能替代卡箍的扭矩与装配检验。采购美式喉箍时,需要把两条证据接起来:一条从成品批次回溯到钢带原卷及其 MTR;另一条核对成品钢带的宽度、厚度、孔槽和性能。缺少其中任一条,“材料可追溯”都不足以回答是否存在非标缩水的问题。
假设一批美式卡箍的订单写着“12.7 mm 钢带、304 不锈钢”。到货时,供应商提交了一份化学成分合格的 MTR。采购员仍要问:报告对应的是哪一卷带钢?这卷料分切后进入了哪一批卡箍?成品上测得的带宽和厚度,是否落在双方确认的图纸公差内?
这三个问题分别涉及材料身份、生产流向和成品尺寸。一份真实的 MTR 只能回答其中一部分。
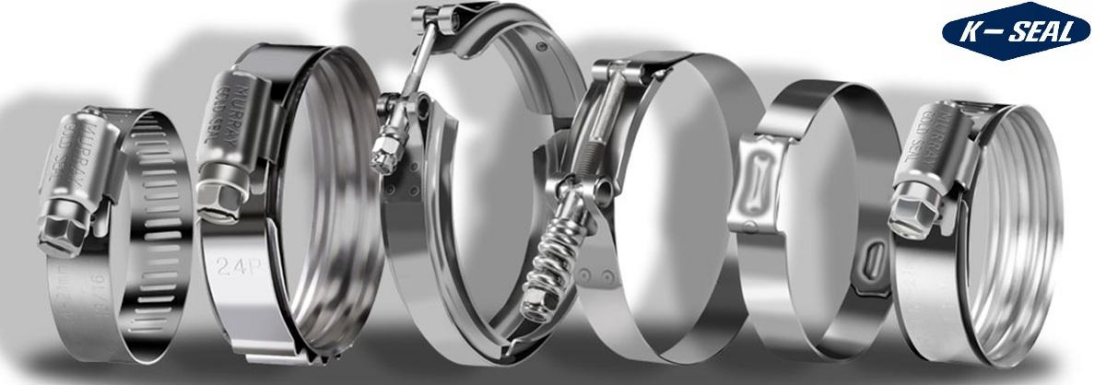
“美式卡箍”不是单一尺寸的产品名称。MURRAY/K-SEAL 官网列出的美式通用产品属于 F 型蜗杆卡箍,页面标注钢带宽度为 1/2 英寸,即 12.7 mm;同一页面还列出了螺钉与钢带采用不同材质组合的系列。MURRAY/K-SEAL 美式通用卡箍产品资料
这里的 12.7 mm 是该产品的标称带宽。检验时不能要求每个测点都恰好等于 12.700 mm,也不能容许供应商自行决定“少一点也算 12.7”。允许偏差应由适用标准条款和双方批准的产品图纸确定,并写进采购文件。
判断缩水之前,还要排除型号混用。较窄的迷你卡箍本来就有不同带宽和结构;将它的实际尺寸拿来与通用 F 型比较,结论没有意义。采购订单至少应写明标准型式、厂家系列、具体型号和图纸版次,避免只留下“美式 304 喉箍”这样无法验收的描述。
一份可用于核验的钢带 MTR,通常应使采购方识别钢厂、材料规范与牌号、熔炼炉号、卷号,以及报告覆盖的化学成分和约定的力学性能。交货状态、原卷尺寸及其检验结果是否列入报告,要看采购时采用的材料规范和订单要求。不能假定任何一张写有“材质证明”的纸都包含这些信息。
审核的起点是编号之间能否对应。卡箍包装上的成品批号,要能查到制造批次;制造记录要能查到分切后的窄带批次;窄带批次再对应母卷号和钢厂炉号。对壳体、螺钉采用不同材料的产品,还需分别保留各部件的来源记录。
成品批号 → 装配批次 → 钢带分切批次 → 母卷号 → 钢厂炉号及 MTR
我的判断是,采购中更常见的追溯漏洞并非“完全没有 MTR”,而是文件对应钢厂原卷,生产记录却无法说明到货卡箍究竟用了哪卷料。报告本身可能真实,证据链仍然断在分切、领料或混料环节。
还应留意“全不锈钢”这类简称。MURRAY/K-SEAL 的公开产品资料列有不同的钢带、壳体和螺钉组合。若合同要求整套产品采用指定牌号,就应分别核对三个部件,而不能用钢带的 MTR 代替螺钉或壳体的材料证明。
钢厂报告证明的是其报告覆盖的材料与检验项目。窄带分切、冲孔、卷圆和装配发生在后续工序。原卷符合约定牌号,不等于成品钢带的每一处宽度、厚度、孔槽形状和边缘状态都已通过检验。
宽度和厚度的变化也不能轻率看作“只是差一点”。单看未冲孔的矩形钢带,金属截面积等于宽度乘以厚度;若两者分别减少 10%,计算面积会变为原来的 81%。这只是说明尺寸偏差可能叠加,不能据此推算卡箍夹紧力也必然下降 19%。蜗杆啮合、冲孔处净截面、壳体和螺钉同样参与受力。整套产品的性能仍需按约定方法检验。
反过来,更厚、更宽也未必自动更好。钢带必须与壳体、蜗杆结构和软管外径匹配。采购方要守住的是经确认的型式与公差,而不是脱离产品设计单独追求某个尺寸越大越好。
| 核验环节 | 应查资料或实物 | 主要回答的问题 |
|---|---|---|
| 原材料 | 钢带 MTR、采购订单、母卷及炉号记录 | 材料牌号与约定检验结果是否对应 |
| 分切与领料 | 母卷到窄带的转换记录、领料及退料记录 | 成品批次能否回溯到具体卷材 |
| 成品尺寸 | 批准图纸、校准量具、宽度与厚度实测记录 | 钢带是否处于约定公差内 |
| 冲制与装配 | 孔槽、毛刺、壳体和螺钉检验记录 | 后续工序是否改变了关键结构 |
| 成品性能 | 适用的尺寸及扭矩检验、样件装配记录 | 完整卡箍是否满足约定要求 |
测量方法也应事先说清。钢带宽度在什么位置测、避开还是包含冲孔区,厚度在什么状态下测,每批抽取多少件,换卷后是否重新做首件确认,都不宜留到出现争议时再商量。若采购方要求按 SAE J1508 验收,应写明适用版次和卡箍型式,并核对相应条款;材料报告不能替代这一验收。
对于经常采购的型号,可以做一次双向追溯演练:随机抽取一盒成品,向上查到原材料炉号;再从某一钢带分切批次向下查出它进入了哪些成品批次。两条路径都能走通,发生材料异常时才有条件确定隔离范围。
交付产品应符合双方批准的型号及图纸版次。钢带标称宽度、厚度及允许偏差以批准图纸为准,供应商应保留相应批次的成品尺寸检验记录。成品批号须能追溯至钢带分切批次、母卷号及钢厂炉号;按约定提供对应 MTR。壳体和螺钉若采用不同材料,应分别记录其材质与批次。原材料文件不得代替成品尺寸、装配及性能检验。材料、模具或生产工艺变更涉及约定特性时,应按双方确认的变更程序处理。
采购方还应确定资料交付的时点:是随每批货提供,还是由供应商保存并在抽查时提交。若只写“可追溯”,却没有规定记录保存、批号标识与调阅方式,这项要求很难执行。具体型号和可下载资料可先在 MURRAY/K-SEAL 官网文档页核对,再与供应商确认本次订单所采用的图纸版次。
拒绝缩水钢带,靠的不是目测一张 MTR,也不是用磁铁试一下卡箍。采购文件先定义交付尺寸和部件材质,生产记录再把材料流向接到成品批次,验收时分别检查材料与成品。这样发现偏差后,双方才能判断问题发生在哪道工序、影响了哪些货。
责任编辑:墨寻