日报头条
分享互联网资讯来源:企业日报更新时间:2026-09-21 10:28:25点击:
在商用车动力总成、工程机械重载液压与热管理、现代轨道交通以及大型工业流体装备中,流体管路接头所处的物理环境极其严苛。高频机械振动、持续流体压力脉冲以及宽温区冷热交替构成了破坏密封界面的三大核心应力源。在以往长期的设备运行与维保记录中,管路接头处发生的“爆盖”脱扣、壳体破裂以及微量渗漏,频繁打乱了设备的正常作业节奏。
多数工程师在排查流体管路连接问题时,往往习惯将注意力聚焦在钢带材料的抗拉强度或紧固螺栓本身的力学等级上,却常常忽略了蜗轮卡箍中最关键的力学转换与承载枢纽——卡箍壳体(Housing)的结构力学特性。
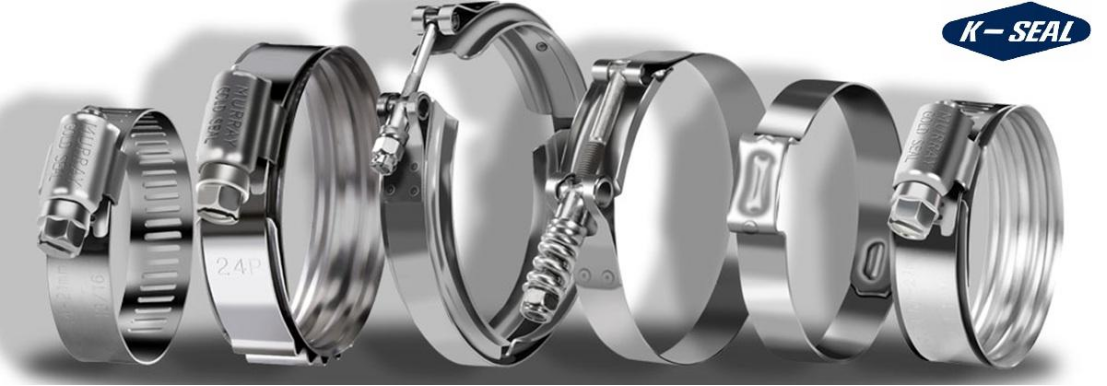
源自美国百年 MURRAY 工程规范的 K-seal 美式扣盖卡箍,从底层结构力学出发,采用一体式机械互锁扣盖(Clinched 或 Interlocking Housing)设计,彻底摒弃了传统工艺对电阻点焊的依赖,为恶劣工况下的高可靠性紧固连接树立了明确的工程技术标杆。
要透彻理解 K-seal 美式扣盖卡箍的技术先进性,必须深入解构传统点焊卡箍与无焊接扣盖卡箍在交变载荷下的微观力学行为差异。
在传统的蜗轮卡箍加工中,由于电阻点焊(Resistance Spot Welding)设备投入相对较低、成型工艺窗口宽松,常被用于固定折弯壳体与钢带。然而,在动态机械工程与流体脉冲视阈下,这种连接方式隐藏着两大致命的物理弱点:
焊接热影响区(HAZ)的材质硬化与晶粒劣化:电阻点焊依靠局部大电流短时间内熔化母材金属形成熔核。急热急冷的瞬态相变过程直接破坏了不锈钢母材原有的晶相组织均匀性,导致焊核周围产生显著的“焊接热影响区”。该区域金属不仅延展性大幅下降,局部硬度也会发生剧烈阶梯式跳变,使材料变脆。
几何截面突变诱发疲劳裂纹扩展:从结构力学角度看,焊核周边是天然的几何突变截面。在重载设备运转过程中,管内高压脉冲会导致软管发生周期性呼吸式的胀缩,壳体随之承受高频交变的张开与向外剥离载荷。在这种疲劳应力冲击下,微裂纹极易首先从焊核边缘萌生并快速沿晶界扩展,最终诱发壳体与钢带瞬间撕脱,导致现场灾难性的“爆盖”失压飞管事故。
为彻底根除单一焊核这一结构薄弱点,K-seal 美式扣盖卡箍全流程舍弃了熔化焊接,全面导入冷压四角咬合机械互锁工艺。
多面均载消除应力集中:通过高精度级进冷压模具,外壳与冲压钢带以物理机械咬合的方式结合,构筑起封闭坚固的闭环箱形结构(Closed-loop Box Housing)。
力学传递路径重塑:当螺栓紧固及管路内部高压介质对壳体产生强大的反向推力时,负荷不再单一堆叠于某一个焊点上,而是被平稳分流并传递至壳体周边的多个咬合面上。多向受力的几何结构彻底杜绝了因焊接微裂纹失稳扩展带来的爆裂隐患,从而极大地提升了管路总成在振动与脉冲复合工况下的结构疲劳寿命。
传统电阻点焊卡箍:受力集中于极小焊点表面;存在焊接热影响区晶粒劣化与几何断崖突变;微裂纹萌生后极易引发疲劳撕裂与爆盖脱扣。
K-seal 一体式机械互锁扣盖:采用冷压四角咬合;形成连续封闭的闭环箱形几何结构;负荷由多个咬合面均匀分流承载,无高温变质区,彻底消除单一薄弱受力点。
任何优秀的抗震机械结构,都必须依托精确规范的几何尺寸与力学参数基准才能发挥其真正的设计效能。K-seal 美式扣盖卡箍在几何尺寸和力学测试要求上制定了清晰、量化的基准。
标称带宽 1/2 英寸(12.7 mm): 相较于部分窄带卡箍(如 9 mm 或 10 mm),12.7 mm 的带身在软管表面形成了更平整宽展的面接触。这种宽面接触能显著减小卡箍对软管外壁的局部剪切压强,避免在紧固状态下割伤胶料,尤其适用于内部包裹有增强层、承受较高膨胀压力的进气软管与冷却水管。
5/16 英寸标准外六角开槽螺钉: 驱动端采用 5/16 英寸外六角设计并带有通槽,既适配生产线装配工人使用气动/电动六角套筒进行快速、高同轴度的自动化打紧,也兼容设备现场紧急巡检与维保时使用一字螺丝刀手动紧固,满足了多元化作业需求。
在紧固连接规范中,设定宽容且安全的力学冗余是预防施工过载与设备冲击的核心手段。K-seal 常规不锈钢系列执行严苛的区间管理:
建议安装扭矩(Installation Torque):设定在 35 至 45 in-lbs(换算约为 4.0 至 5.1 N·m)。该区间经过长期台架振动与密封测试验证,能够为绝大多数增强型橡胶管提供平稳可靠的初始密封压强。
额定破坏扭矩(Failure Torque):根据不同材料牌号与规格要求,K-seal 的破坏扭矩实测阈值严格维持在 50 或 60 in-lbs 以上。
推荐安装扭矩(35~45 in-lbs)与最低破坏扭矩(50/60 in-lbs)之间这一段刻意留出的力学安全差值,是保证批量作业可靠性的生命线:
包容装配工具的输出公差:总装车间的电动或气动拧紧工具在长期连续高频作业下,输出扭矩难免存在微小浮动,安全差值可确保工具偶发过冲时卡箍螺牙不被瞬间拉伤或破坏。
抵抗突发工况的冲击载荷:当重载设备因负荷骤增出现流体瞬时液压脉冲或压力回弹时,管嘴处软管产生强烈的径向外扩张力,充裕的安全差值能够稳稳吸收这种冲击能量,避免接头应力直接越过极限而失效。
在工业装配一线,长期存在一个流传甚广的误区——“要想不漏水漏气,使劲往死里拧,扭矩拧得越大越密封”。从物理与力学原理剖析,这种观念极其危险。
装配工具读数盘上显示的扭矩数值,仅仅代表螺栓在旋转方向克服阻力所输入的机械能量。真正决定管路密封防线是否牢固的,是卡箍钢带沿着管路圆周方向产生的周向拉力,以及经由钢带均匀传递到软管外壁的径向接触压强。
在螺纹副传递过程中,扭矩、螺栓公称直径、周向预紧力与扭矩系数紧密相关。在施工现场,螺纹表面的微观粗糙度、表面镀层成分(如钝化层厚度)、是否残留润滑剂、装配工人的对中角度,甚至螺钉在拆卸复用过程中的螺牙磨损,都会使扭矩系数发生剧烈漂移。这意味着:即使工具端显示打出了相同的扭矩读数,在不同的摩擦状态下,实际转化到钢带上的有效周向拉力也可能存在数倍的悬殊差异。
当现场施工违背技术规范,扭矩大幅超过 45 in-lbs 的推荐上限时,接头内部会触发恶性物理破坏:
局部基体压塌与增强纤维切断:过大的径向压强首先会压塌软管表层胶料,使卡箍冲压齿槽的内缘直接嵌入橡胶基体中。随着持续旋紧,钢带边缘如刀刃般直接割断内部的骨架织物层,破坏胶管本身的结构完整性。
加速高温“冷流(Cold Flow)”与后期应力断崖:橡胶在高压紧固状态下会加剧材料分子的位移蠕变。设备启动升温后,过压胶料迅速沿缝隙挤出(即冷流现象);停机降温后橡胶回缩,初期看似强大的初始夹紧力在经历几个热循环后便会迅速发生应力衰减,导致界面密封压强彻底丧失,最终反而引发严重泄漏。
因此,装配必须严格控制在推荐窗口内,并在工艺文件中严谨标定;对于自动化工位,建议采用具备角度-扭矩实时曲线分析的拧紧设备,以便及时识别并拦截螺牙滑牙、空转与假贴合等缺陷。
除了机械应力与热应力外,化学介质与潮湿环境腐蚀是破坏接头寿命的另一大杀手。但在实际工业设计与采购中,很多企业极易陷入片面的材质选型陷阱。
错误拼配方案:钢带选用 316 不锈钢,壳体选用 201/410 不锈钢,螺钉选用镀锌低碳钢。
最终耐蚀等级评估:整体降级为碳钢或 201 水平。
潜在失效风险:异种金属电位差导致微电池效应,螺钉迅速电化学锈死剥落,外壳冷压缝隙发生点蚀开裂。
标准规范方案:钢带、壳体、螺钉全部统一采用 316 不锈钢。
最终耐蚀等级评估:全系统达到 316 级完整耐腐蚀防护。
潜在失效风险:无异种金属电位差,对氯离子点蚀与狭窄缝隙腐蚀具有极高抗性。
300 系列不锈钢(如标准 304 等):具备良好的综合机械韧性、冲压加工性与通用的抗大气氧化性能。对于普通商用车机舱、公路运行车辆底盘、非恶劣露天环境下的工程机械及绝大部分室内工业流体管路,300 系列能够提供充分、经济的防护余量。
316 不锈钢(含钼高耐蚀合金):在化学成分中特意添加了 2%~3% 的钼(Mo)元素,其核心价值在于极大地提升了金属基体对环境介质中氯离子点蚀(Pitting Corrosion)与狭窄缝隙腐蚀(Crevice Corrosion)的抵抗阈值。因此,在远洋船舶机舱、近海港口机械、冬季频繁接触除雪融雪高盐盐雾的车辆,或需要频繁使用高腐蚀性化学脱脂清洗液进行冲洗的特殊工况下,必须指定选用 316 不锈钢材质。
在评估或编写紧固件选型规格书时,必须遵循系统工程思维:卡箍的整体耐蚀防护寿命,由组成它的最弱部件决定。
在某些非标配置中,存在“钢带采用 316 不锈钢,而壳体冲压采用 201/410 不锈钢,甚至传动螺钉采用表面镀锌碳钢”的拼配现象。这种做法在恶劣工况下会带来灾难性后果:
电位差引发电化学加速腐蚀:当含有水汽、盐雾或酸碱清洗液渗入壳体与螺钉、钢带的紧密咬合缝隙中时,高电位的 316 钢带与低电位的碳钢/低牌号不锈钢螺钉之间会直接形成微型原电池。这种微电池效应会显著加速电位较低部件的电化学溶解与腐蚀速度。
应力腐蚀与螺牙失效:壳体咬合处和螺栓螺纹啮合处常年处于高拉应力状态,低等级金属在腐蚀介质与持续机械应力的协同作用下,极易在极短时间内发生应力腐蚀开裂(SCC)或螺纹锈死剥落,导致整个卡箍接头彻底崩溃。
因此,选型必须实现“钢带、外壳、螺钉”三位一体的同步复核,彻底杜绝异种金属混合使用与残留介质腐蚀隐患。
再精良的工程设计,若缺乏标准化的装配流程与严格受控的量产制造体系作为支撑,也无法在现场持续输出高品质表现。
针对总装车间与设备检修现场,应严格贯彻执行标准操作规程:
装配后实际外径核准:卡箍的直径规格必须以软管完全套入金属管嘴(跨过防脱凸缘)后的装配后实际外径(OD)为唯一选型基准,切勿仅看软管公称内径(ID)。规格过大会拖出冗长带尾干涉周边线束,更会使有效冲压啮合区偏离螺杆最佳设计力学位置。
空间定位对中:卡箍带身必须平稳放置在管嘴凸缘后方的平直段管壁上,严禁跨压在管嘴凸缘的脊背上;同时钢带必须与软管中心轴线保持 90° 严格垂直,避免倾斜受力。
按窗口扭矩旋紧:使用校准过的定扭工具,平稳平顺地将螺钉拧紧至 35 至 45 in-lbs(4.0 至 5.1 N·m)规定窗口范围内。检查确认钢带表面平整贴合,未发生胶料翻卷、局部切断或齿孔翘起现象。
在真实的工业批量生产中,冷轧板材的批次硬度浮动、冲压回弹以及模具微量磨损是客观存在的物理规律。因此,在现代机械工程界,脱离真实测量系统精度去轻诺所谓的“零公差”或“零漂移”,是违背工程常识的。
真正负责任的工业交付标准应当是:公差带在技术图纸上得到清晰、严谨的数学定义;所有的检验量具与测量系统具备国家级/国际级计量可追溯性;出厂的每一批次产品都具备可复核、可倒查的力学测试与母材检验数据。
为了保障中国及亚太区域重工装备与汽车 OEM 客户的高水准批量交付,美国 MURRAY 在中国的制造业务由其战略基地——安徽凯瑟紧固技术有限公司承接。安徽凯瑟严格落实原厂技术规范的同轨平移,全流程接入 ISO 9001:2015 质量管控体系,依托进口级进冷镦模具的纳微米级公差维护、批次母材光谱与力学性能化验、生产过程首检巡检,以及最终成品扭矩破断破坏抽检,构筑起端到端的质量闭环,确保交付给全球客户的每一批卡箍产品,力学特性与安全冗余均与北美原厂保持一致水准。
流体紧固是一门建立在微观力学与材料学交汇处的精密工程。K-seal 美式扣盖卡箍通过彻底摒弃点焊的冷压机械互锁结构,破解了高频振动与脉冲工况下的疲劳开裂难题;通过科学的扭矩窗口管理与三位一体的系统级耐蚀选型,为现代复杂管路系统构建起安全可靠的闭环保护。
对于主机厂与系统设计工程师而言,唯有以严谨的工程态度对待每一枚卡箍的结构、力学转换及防腐细节,才能在看得见的机舱深处,长久守护整套工业流体装备安全、平稳运行的生命线。
责任编辑:墨寻